食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
好项目游戏背景
西南地区划分某特大型啤洒厂,总产量啤洒40万千升。原先的处里装置建于2012年,存在处里工作能力过少、耗能高效话题。2020年时间内方案改变,设计的处里市场规模5000m³/d。
污水组成显著特点
废水处理主要是存在糖化、厌氧发酵、罐装等道工序,具备有之下特证:
可生化模式性好(BOD/COD>0.6)
高密度充分供电量(COD 2500-4000mg/L)
体温价格波动大(25-55℃)
含过量发酵粉残留物、麦糟等悬停物
不断创新加工过程流程步骤
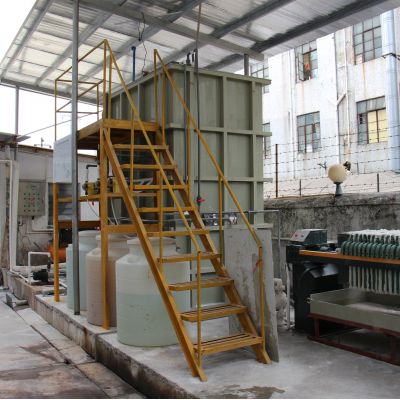
更新按照"高效化好氧池+短程反硝化细菌"乐队组合新工艺:
预治理
:翻转防雨百叶→热交換操作系统(变凉至35℃)→涡凹气浮
基本进行处理
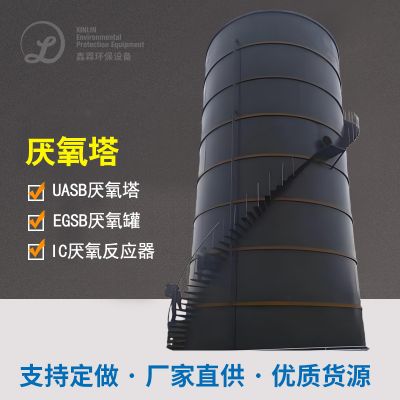
:IC活性污泥反馈器(COD载荷15kg/m³·d)→短程活性污泥反活性污泥SBR池
产品收废
:生物滤池沼气池火力发电(每日火力发剩余电量2000kWh)
智力掌握
:使用在线免费监测控制系统控制系统,实时交通控制DO、ORP等基本参数
电脑运行效益
改变后相关技术指标远远高于《碑酒工业生产的污染源的排放规定》(GB19821-2005):
COD ≤ 50mg/L(剔除率98.5%)
TN ≤ 10mg/L
吨水操作生产成本拉低35%
年不浪费的行为用电费约730万元,沼气池并网发电年理财收益115万元,的投资回笼期就缩短至4.2年。

 扫一扫添加微信