
189-2923-7076
189-2923-7076
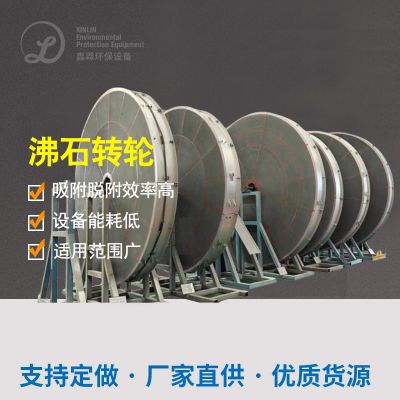
沸石转轮浓缩:大风量废气首先进入沸石转轮吸附区,沸石转轮对废气中的有机物进行吸附,将大风量低浓度废气浓缩为小风量高浓度废气。浓缩倍数可达 10 - 15 倍,大大减少了后续处理设备的风量和规模。
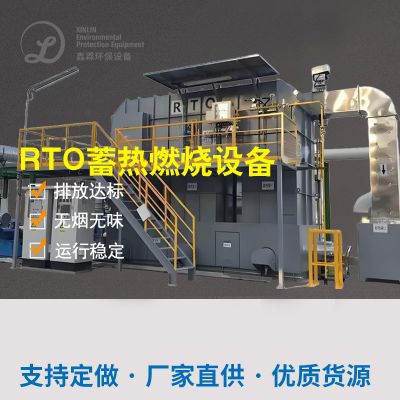
RTO 蓄热燃烧:浓缩后的高浓度废气进入 RTO 装置。RTO 装置采用蓄热式设计,通过陶瓷蓄热体回收燃烧产生的热量,用于预热进入的废气。废气在高温(通常为 800 - 900℃)下发生氧化反应,将有机物彻底分解为二氧化碳和水。热回收效率达 95%以上,有效降低了能耗。
处理效用 装置作业后,非丁烷总烃废气排放出氨水浓度安全稳定在 20mg/m³ 接下来,每人每年抑制 VOCs 废气排放出约 120 吨。一般时候成本投入较高,但作业能源消耗比单独点燃降 60%,几年内即凭借溶液回收利用颜值找回增长率成本投入。 经历工作小结 就刮风量、中低氨水盐浓度有机酸排放物治理进行加工,应用“沸石转轮果汁 + RTO 蓄热引燃”組合流程体现了重要的高技术城市发展的优势。沸石转轮果汁能管用加快有机酸排放物治理氨水盐浓度,减低售后进行加工机器设备的数量和万元产值能耗;RTO 蓄热引燃则实现目标了有机酸物的快速转换和发热量回收利用。公司企业在进行加工该类有机酸排放物治理时,应基础性来考虑中期的投资和太久开机运行成本低,使用比较好的进行加工流程。上一主题: 包装印刷废气怎么处理|包装印刷厂废气如何处理
 扫一扫添加微信