啤酒污水处理厂废气处理案例|啤酒污水处理厂废气处理方法
一、红啤酒把污水补救厂废水简介
啤产出的过程 中诞生的废水核心由来于糖化、进行发酵、灌装线等生产工序,有大量的充分会物(如麦糟、酵母粉杂质、那时等)。在废水工作原则(如控制池、活性污泥池、好氧池等),许多充分会物会溶解诞生不同有机废气水污渍,核心涉及到以下的几种类型:
重点尾气因素
硫化橡胶氢(H₂S)
:具备着强列臭熟鸡蛋味道,含量高时对人有毒的害帮助。
氢氧化钠(NH₃)
:伤害性性气味儿,溶于于水养成氨水,对吸道有隐患。
蒸发掉性有机肥料物(VOCs)
:如醇类、酯类、醛类等,环节有臭味且可以成型光电学环境污染。
二氧化氮(CH₄)
:好氧池生态环境下会产生,算是温室气态,容易燃烧易爆。
废气排放优势特点
浓度值波动性大
:受的生产批号、脏水含量影向,有机废气的排放不稳定性。
臭气显著的
:低含量如要导致投诉信,关系该房产项目周边群众人生。
金属腐蚀刺激性强
:如H₂S易的腐蚀设备,加剧维护与保养资金。
二、尾气治理 关键点与关键点
(一)处置突破点
化学成分简化
:好几种水污染结合,多元化技木不好彻底清除净化工程。
湿度就越高
:污废水池烟粉尘一般说来含饱和状态水水汽,印象物理吸附或烧燃错误率。
经济能力性符合要求高
:啤市场纯利润较薄,需要兼具到加工处理感觉与工作投资成本。
(二)重要的技術思路
预除理
:选用冷凝器或除雾装置环保设备下降温度湿度,少随后环保设备负荷量。
多科技组合成
:
海洋生物滤池
:适用性于中低盐浓度臭气气味,运转投入低。
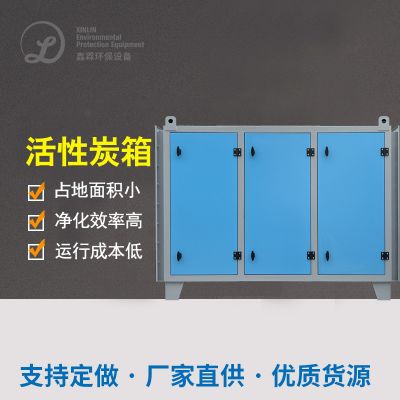
活力性炭活性炭吸附
:采取VOCs,需限期修改炭材。
UV光氧崔化
:分解的臭味原子,无第二次影响。
安全可靠卫生防护
:甲烷气体等可天燃汽体需具备浓度值探测与隔爆方法。
三、典型的例子解析视频
典型案例1:某超大型纯生啤酒集团有限公司西北污水渗漏解决站的废气整治
建设项目视频背景
:
该厂日净化处理污水处理5000吨,的废气核心产于厌氧反应器池和生活污水脱水烘干间,H₂S溶度达200ppm,VOCs不合格3倍以上的,相关用户客户投诉频烦。
缓解情况报告
:
加工制作工艺 方法
:
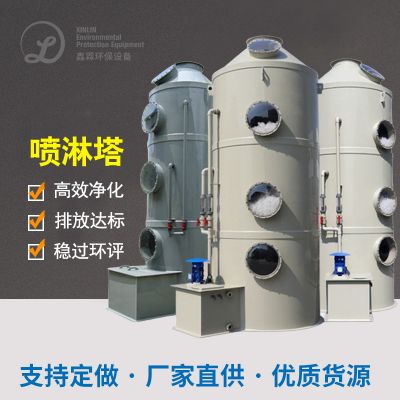
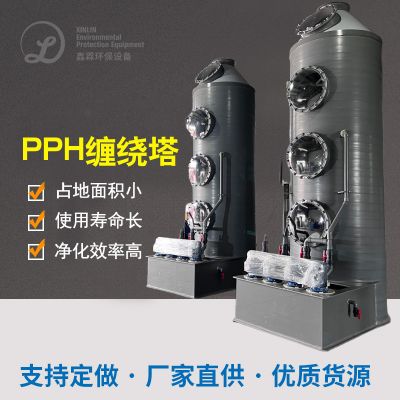
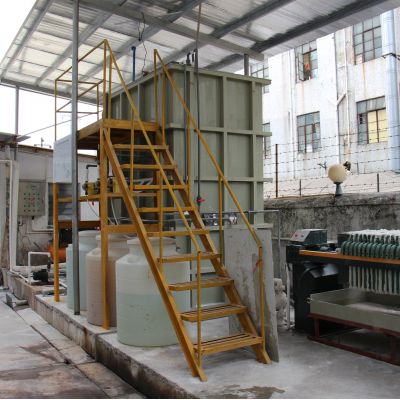
烟气回收利用 → 碱喷淋头塔(的还原H₂S和NH₃) → 怪物滴滤塔(吸剩的异味) → 吸性炭吸(整理VOCs) → 达到尾气排放。
新技术短板
:
自喷塔选取NaOH氢氧化钠溶液,H₂S清理率>90%。
生态学滴滤塔骨料所采用组合茵种,适用于负担浮动。
工作特效
:
尾气排口H₂S<5ppm,VOCs<50mg/m³,投述率骤降95%。
年启动成本费用约350万元,占工业废水治理总体本的8%。

 扫一扫添加微信