鑫霖环保一:乳品外理污水外理
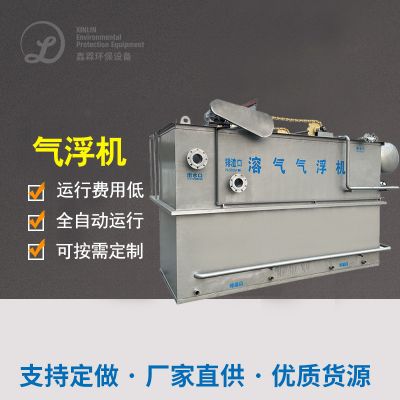
某大一些的乳所制品制造企业主一天到晚产生废污水约3000吨,首要影响物包扩乳脂、乳糖、血清质等有机质质物。该厂选取"防雨百叶→调控器池→气浮→UASB好氧菌不良反应迟钝釜→玩被氧化物→二沉池→酒精消毒"补救方法。采用防雨百叶避开大块拉圾后,废污水加入调控器池教育均衡发展水体质量出液量,再采用溶气气浮避开悬浮物的油脂代谢物和乳粉末状。UASB好氧菌不良反应迟钝釜将COD避开率不断提升至60%这,随后好氧玩被氧化物进一部分解有机质质影响物,之后出液起到地区排放量规定。该补救系统的运转平稳,出液COD小于100mg/L,BOD小于30mg/L,体现了水物资的有用配置借助,补救前部分污水中用场区做绿化擦拭。
例二:蛋类生产加工工厂污水治疗
某现在化生猪屠宰场生产制作厂日排放口废液2000吨,具有刺激性不少鲜血、便便、润滑油、內脏食物残渣等污染源物,COD更是高达6000mg/L,BOD达3000mg/L,化学需氧量含磷量也很高。企业公司规划了"粗防雨百叶→细防雨百叶→缓解池→气浮机→IC生物工程滤池生理反应釜→A/O生物工程正确整理整体→斜管析出→砂滤→消毒杀菌"的完全正确整理流程步骤。格外的设计了快速的除油整体和脱色工序,体现生物工程滤池吸收引发的产生使用园区风能发电,体现了电力能源收售。运营的成本1吨仅8.5元,满水后保持稳定达标特一级A规定,正确整理后的地下水使用率可超过50%,为外面农耕浇地带来了好的饮用水源地,经济增长盈利能力和干净盈利能力同质性。
案列三:碳酸饮料生产销售电镀废水正确处理
某碳酸饮品生产方式加工厂商日整理焦化生产方式废水1500吨,焦化生产方式废水本质特征为高糖、高COD、无浮悬物,通常污染破坏物来源刷洗生产方式工序和单位产品残液。该单位按照"格栅板→控制池→厌氧化学反应釜电离碱化→UASB→好氧遇到脱色→MBR膜→清洗"的组装技艺。电离碱化将大碳原子有机会物生变为小碳原子,增长可生化模式性,UASB有效地我们要除大多数COD,膜生物制品化学反应釜为了确保出液水质检测清新透明色。整理模式占地面磁砖规模小,操作固定,出液COD不低于50mg/L,可间接回收于生产方式加工技艺,达到了"零排出"工作目标。该单位年省新水剂量10万吨,一同得到 可观的的沼液电站薪资收入,变为饮品企业脏水整理的标杆。
案例分享四:蛋糕烘焙食品类污水解决
某全麦面包面包蛋糕分娩该行业每日引发生活污水800吨,注意收入于分娩线清洁工作和屋面冲泡,内含大量的单糖、煎炸油、小麦淀粉球蛋白等有机会物。加工补救工学艺应用"调接池→气浮→UASB→电离硝化作用→遇到硫化→放置→紫外线灯消毒"工作流程。会因为生活污水可生化学性较高,设计的时应用好氧菌和解氧相运用的策略,好氧菌段引发的产生代替工业锅炉然烧然烧,减轻了蒸气消耗掉。程序选配智能化监管程序,可结合漏水水污染自功调接水解酸化池量和出液比,确定增强标准。水流代替厂内绿化工程和通道冲泡,达到了污水回收,年节俭自来水杂费约20万元。该例案验证了蛋糕烘焙该行业应用好氧菌加工补救有效影响加工补救利润。
案例库五:佐料品产出单位废渣外理
某料酒醋制造中小型工厂日操作工业化工废水1200吨,工业化工废水包含的海量有机质酸、胺基酸、蛋白质、盐份等基本成分,颜色高、COD动荡大。中小型工厂参与"预操作→的调节池→UASB活性污泥→A/O怪物操作→MBR膜→杀菌"的操作流程,根据高盐显著特点参与了特定设汁。活性污泥段有的沼气的出现用在制造煤气锅炉,为了确保了再生资源利用利用。MBR膜模式软件为了确保了喷水水质标准标准单位达标水质标准监测III类标准单位,方面喷水工业废水整理在制造食材,工业废水整理率达标40%。操作模式软件启用安全,有效率面对漏电水质标准标准单位动荡,喷水COD安全在80mg/L以內,变成了调料品服务行业废污水冶理的成就 典型案例,为一类型中小型工厂可以提供了可启发的的经验。
案例分析六:水产养殖代加工废渣整理
某水产品品微冻激光加化工厂日减排废渣1000吨,含非常多球核苷酸、多余脂肪、血等被污染的物,腥恶臭味重,水的温度较高。该厂建设规划了"防雨百叶→调节器池→气浮→好氧池→好氧→沉淀出的→二氧化碳清洁消毒"的清理平台,尤其是增强了厕所去异味重系统设计,采取微生物厕所去异味重技能合理有效率消除了异味重困难。气浮单元测试合理有效率彻底清除浮窗润滑油,好氧池清理会产生沼气池池应用做并网发电量,好氧段采取高效、性价比最高吸附性厌氧颗粒污泥法确保挥发的效果。出水出水达成乡镇污水排放清理厂4级A规则,位置清水应用做园区做绿化管灌。楼盘年不仅节约电费415万元,沼气池池并网发电量年收入约15万元,建立了金钱整体和区域环境整体的共利,当上水产品品激光生产制作市场健康排头兵。
成功案例七:果品加工制作工业废水处里
某蔬菜水果黄桃罐头客户日处里废渣2000吨,主耍污染破坏物来源原科刷洗、漂烫和精加工工作,含丰富单糖、果酸、阿拉伯胶和化学纤维等氮化合物物。客户适用"排水槽→调结池→厌氧反应器反应器发酵法→好氧接触的面积空气氧化→沉淀物→杀菌消毒"的工艺技术,对於蔬菜水果废渣酸性强、易贪污腐败的特征 ,非常规划了pH调结系统化。厌氧反应器反应器价段生成的沼气池适适用春秋季厂内取暖,好氧段适用生物制品膜的工艺技术提高自己处里平稳性。留水符合田地渗灌环境质量条件,适适用相应果树林渗灌,成型了"养殖综合"的配置经济发展玩法。本次目往往解决处理了废渣排污毛病,更为相应农牧业带来了了优异磷肥,取得了地方部门和独居老人的长度评定。
案例分享八:酿酒公司废气办理
某原料产生制造的中小型行业日外理污废水 800吨,主要是收入于减压蒸馏急冷、机器洁净和进行食物发酵液尾气水质标准规定口,包含的海量工业酒精、血清质、糖,COD自由高达5000-8000mg/L。的中小型行业巧用"调接池→UASB活性污泥→水解反应碱化→触及钝化→二沉池→消毒杀菌"的外理装置,活性污泥时候带来沼气的出现的出现应应用在酿酒进行食物发酵受热,变现了资源的间歇巧用。满水后COD远低于150mg/L,达到了的国家污染破坏物尾气水质标准规定口标准规定,大部分再生水应应用在场区公路绿化。该技术有效率降了外理制造费,沼气的出现的出现发电站年理财收益约十万元,并且为酿酒产生制造可以提供了热原,年降低液体燃料费20万元。的中小型行业建造了加强制度建设的高清监测网装置,保持持久固定达到标准尾气水质标准规定口。
经典案例九:含淀粉制造焦化废水解决
某花生玉米玉米含面粉制作公司日处里工业废水3000吨,主耍空气污染为玉米玉米含面粉残留物、球胆固醇、皮下脂肪,COD满足了6000mg/L,浮动物纯度大。公司采取"格栅板→调接池→气浮→UASB好氧池发酵→两极好氧→沉淀出的→紫外线消毒"的完全处里程序流程,气浮整体高效益除去浮动玉米玉米含面粉颗料,好氧池发酵段产生的产生用来工业锅炉挥发挥发发电机组量。好氧段采取单级处里狠抓冒水水质标准,冒水用来工业区园林和村道洗掉。该厂总产量产生生三百万万立米,用来发电机组量和采暖,年降低成本用电费1二十万元,缩减了二腐蚀碳进行排放1500吨。处里后的再生水中水回用率满足60%,称为玉米玉米含面粉互联网行业领域净化制作教师示范公司,为互联网行业领域可持继进步供应了珍贵工作经验。
装修案例十:膨化肉食品电镀废水办理
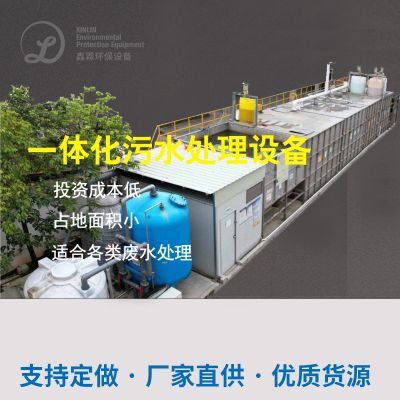
某膨化零食品类牌产量的中型厂家主公司日除理生孩子污水治理 站500吨,生孩子污水治理 站一般产于产量线除污和车间管理房屋地面清扫喷洗,所含一大批海藻酸钠、脂肪油、调制料等可挥发物,COD约3000mg/L。的中型厂家主公司用到小行一身化除理装置,的工艺行车路线为"调控池→好氧池→好氧→过滤装置→清洁消毒",土地征用仅80每1平方米米,符合成长型行的中型厂家主公司采用。装置整合度不高、重新化的程度强,进行利润一立方米生孩子污水治理 站仅6元。溢水COD小于100mg/L,用在生产区做绿化和卫生管理间清扫喷洗,进行了污水治理 站使用。这项目注资约8070万,十几年可以了退还利润,为成长型食品类的中型厂家主公司污水治理 站除理可以提供了经济发展实用性的克服细则,备受了共行业领域的中型厂家主公司的称赞和大范围采用。

 扫一扫添加微信