一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
该行业难题:
废液较为严重的污染较为严重的:倾倒场渗滤液加工处理站、燃烧炉及厨余废弃物堆肥产线出现高含量混炼氢(H₂S)、氯气(NH₃)、甲硫醇(CH₃SH)及散发性酚类化合物物(VOCs),产线及生活区骚味一些问题重要;
坏保压差大:2次因臭味申诉被媒介曝光图片,存在年限整改落实特殊要求;
加工处理生产人工成本较高:经典化学消除法加载相应费用高价,年基站维护生产人工成本超¥300万;
艺痛点:混杂工业废气基本成分有难度,单独艺没办法达到了减排细则。
二、废气处理工艺设计
核心工艺路线
“分源治理-多级净化-智能监控”综合工艺:
根源调节:
压力差集气体系:在渗滤液自动调节池、燃烧炉压料口等产污点装防火型集气罩,排风量按5-10m³/min/处设定,扩大全厂核心空气大气污染。
全全封闭式运送:用封好式三角带运送机货物运输垃圾坑,减低无公司有机废气流出。
预工作阶段性:
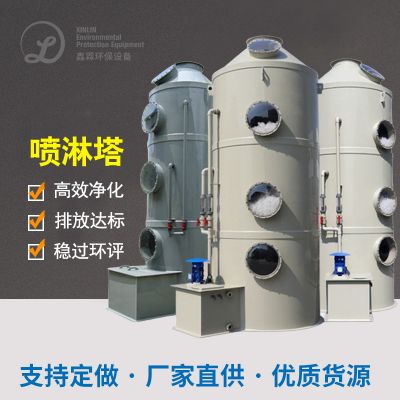
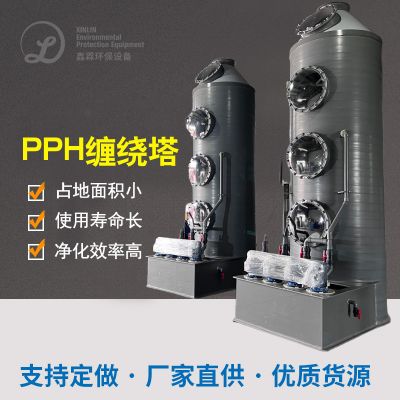
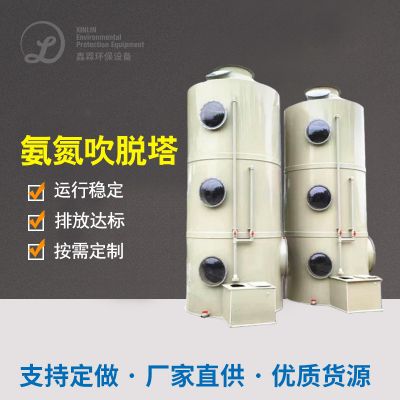
一级通过成绩塔:图案填充改善生物制品骨料(复合材料菌群),溶解H₂S、NH₃(效应≥70%);
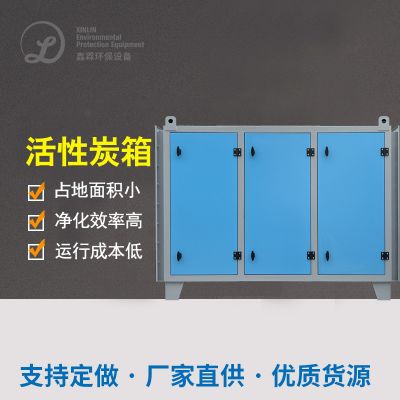
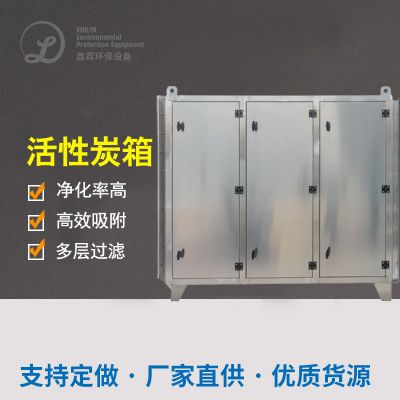
二级考试塔:修改化学活化炭植物纤维层,吸咐多余VOCs及腐臭味团伙。
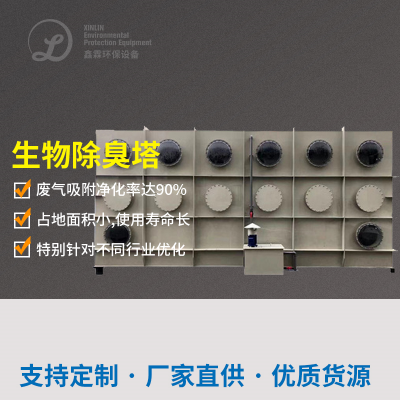
生态学预加工塔(多级串并联):
淬硬层废气处理阶段性:
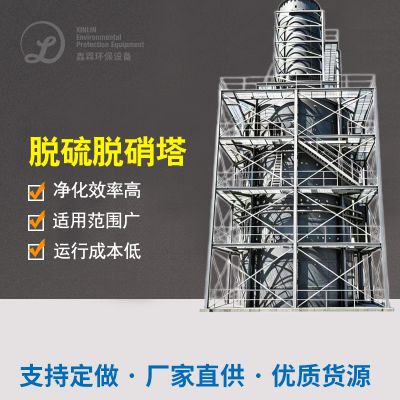
反复料浆池:NaOH/Na₂SO₃双碱更换启用,脱硫脱硝使用率≥95%,SO₂污染物≤35mg/m³;
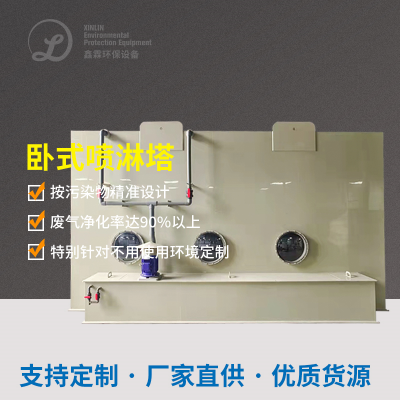
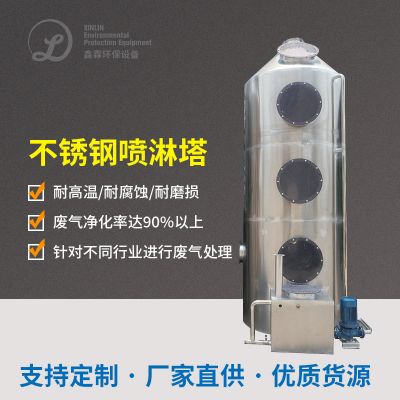
喷洒层构思:3层逆向工程喷洒,液气了解时光≥15秒。
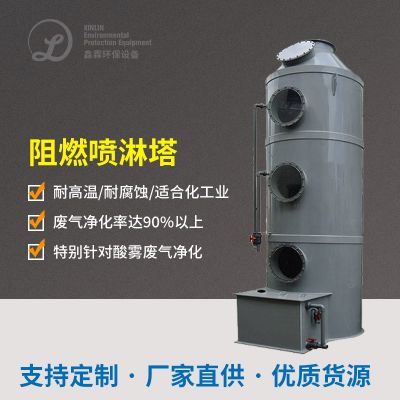
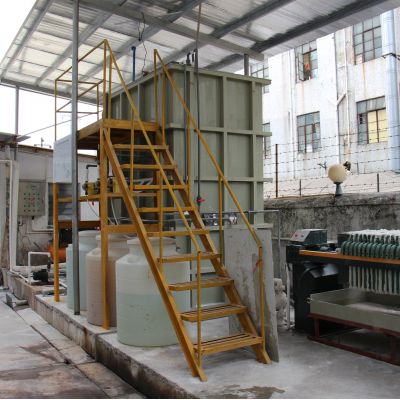
双碱法脱硫工艺塔:
末段处里:
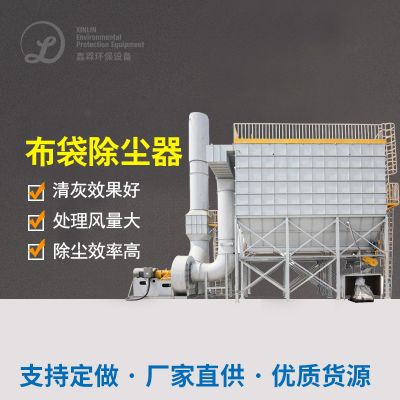
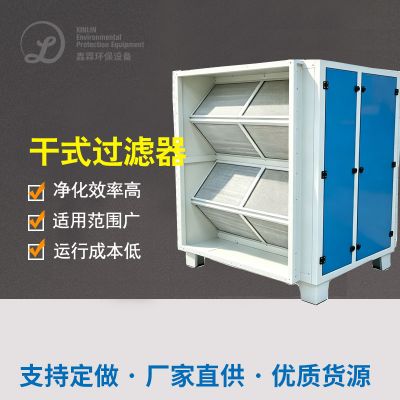
覆亚膜布袋布袋焊烟环保设备(PTFE过滤水袋):PM2.5减排≤5mg/m³,过滤水控制精度达99.97%。
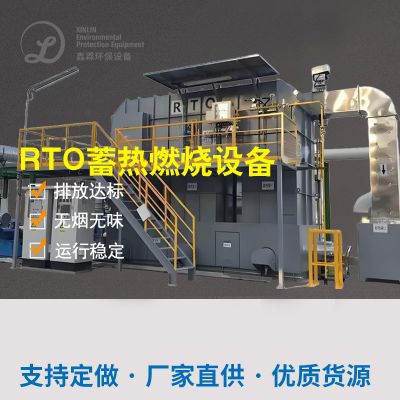
气温有效控制:280-320℃恒温恒湿运动,VOCs转换率≥99%,电能收购 率≥80%;
余热根据:暖机新风机,较低清洁燃料浪费。
崔化复燃保护装置(RTO):
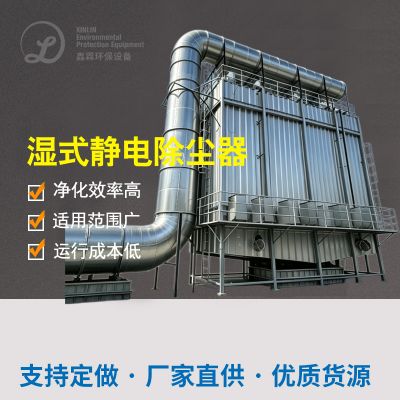
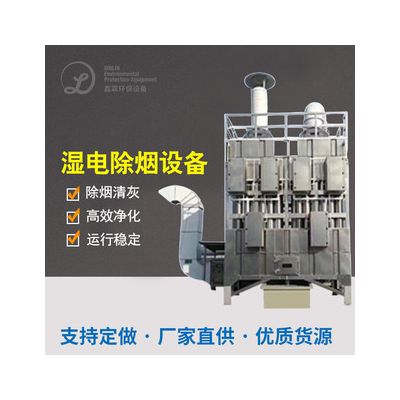
高效益布袋湿式除尘器:
三、系统挑选与搭配
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
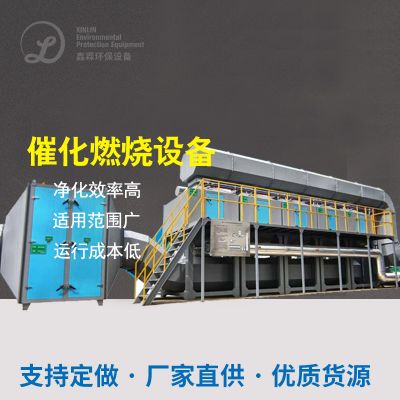
分源解决:对H₂S/NH₃进行生物技术法、对VOCs进行催化剂的作用助燃,以免 的工艺不兼容;
布置气体抗震罐,动平衡机各的时候解决用电负荷。
策略:
困惑2:高干湿度造成的生产设备氧化及生物技术亲水性抑止
在生物体塔前加建空调抽湿传动装置(速冻干燥处理),控制进气露点≤10℃;
悬浮填料界面涂覆疏水表层,促进抗氧化性。
方法:
问题3:臭味整冶不恢复原状
海洋生物预工作塔后加设臭氧老化防氧化段,吸附难生物降解有异味物(如硫醇类);
车间喷涂生物学酶厕所除臭剂,捕助大大减少无团体尾气排放。
范措施:
五、操作特效核验
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
市场经济盈利能力:
年控制成本无机化学的药剂管理费¥200万;
催化氧化自燃冷凝水回收分类处理年发充电达1.2MW·h,节约了气体燃料成本费¥80万;
当今社会前景:工业区及附进腐臭味关键除去,住人完美度提高自己至95%,变为市政节能楷模楼盘。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信