一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
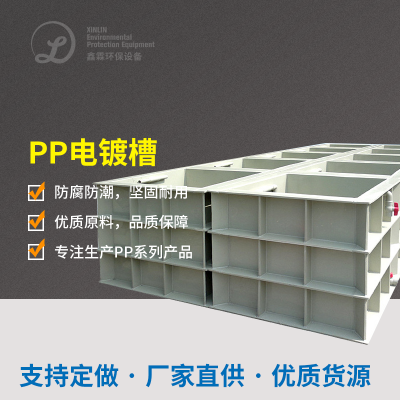
电镀层槽:氰化物镀液(HCN挥发掉)、铬酸镀液(CrO₃雾)、强酸家电护理液(HCl/H₂SO₄);
烘干箱道工序:稀释剂(如无水乙醇、甲苯)散发;
退镀线:含镍、锌的残液甲醛释放。
印刷废气基本参数:
新风量:8,000~15,000 m³/h(基线达20,000 m³/h);
VOCs氨水浓度:100~400 mg/m³(以无水乙醇、异丙醇遵循);
HCN质量浓度:5~30 ppm;
CrO₃氧浓度:10~50 mg/m³;
含酸性乙炔气(H⁺):pH 1~3;
工作温度:低温~50℃。
2. 核心处理工艺
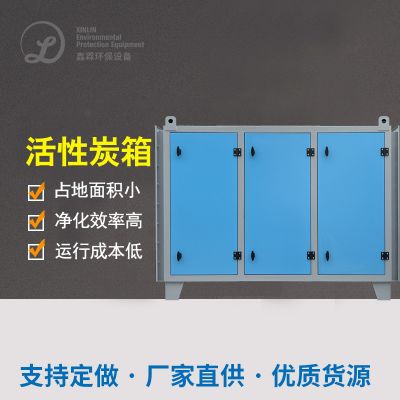
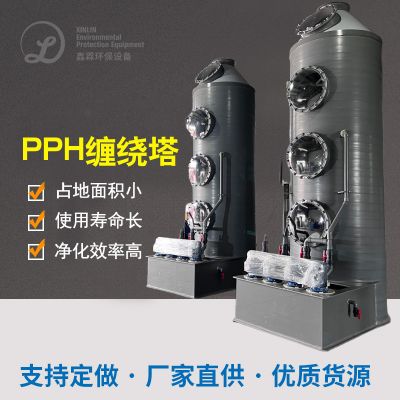
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
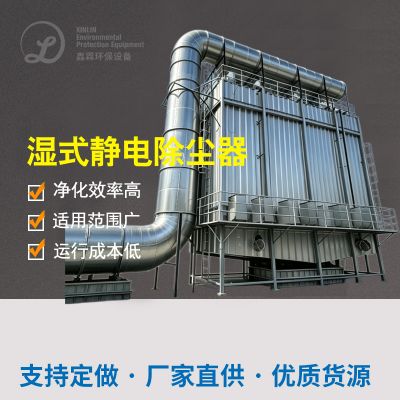
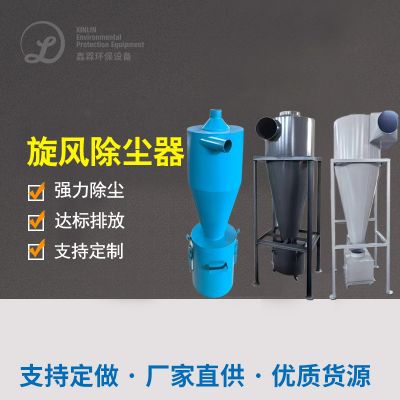
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
应对策略:
崔化脱色高技术:运用TiO₂光触媒崔化剂,在180~220℃下将HCN完完全全脱色为CO₂和N₂;
多极消除:一个喷淋头塔加药系统NaOH采和强酸实验室气体,2级离子液体塔强化木纹地板HCN化解。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
的对策:
文丘里快速段:废水进离子液体塔前按照绕城高速文丘里水嘴(快慢≥30 m/s),使CrO₃颗粒与离子液体剂有效接受;
死期喷吹阀系统化:每2H开机启动挤压废气喷吹阀,移除管道阀门吸灰。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
解决方法:
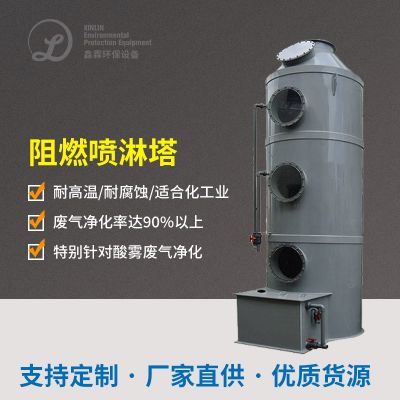
全PP/PVC板材:中合塔、管路及止回阀均适用耐被腐蚀塑;
光荣牺牲阳极养护:在核心塑料配件(如活套法兰接口方式)装置镁金属阳极,拉长环保设备生命周期3倍。
四、整治体验评估方法
附加效益
资源化利用:
回报酸雾中的浓盐酸(年回报量约500吨)用以除垢加工过程;
采用阴阳离子置换树脂胶收集镀液中的贵铝合金(镍、铬收集率≥95%)。
成本作用:
年执行人工成本减轻40%,垃圾形成量减轻70%;
顺利通过ISO 14001审核及清洗制作示范点商家复评。
五、系统设计汇总表(这部分关键性系统)
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
板材全新:设计耐烧碱溶液、耐高的温度的结合板材(如PPS+PTFE),提高系统不靠谱性;
自动化化监视器:推进线下VOCs、HCN感知器及AI管控程序,达到出现问题自测试与一级能效调整。
如需深入开展技术水平工作方案(如崔化剂保修期模式、排风量动态图平衡量),请提拱大概电镀施工工艺施工工艺标准流程及的废气化学成分查重统计。

 扫一扫添加微信